TH

บทสรุปที่สำคัญ: เครื่อง VFFS ความเร็วสูงสามารถส่งถุงได้ 30–120 ถุงต่อนาทีภายใต้สภาวะที่เหมาะสม แต่ข้อจำกัดที่แท้จริงในสายการบรรจุนั้นแทบจะไม่เกิดจากตัวเครื่องจักรเอง ความเรียบของฟิล์ม ความสม่ำเสมอของม้วน ประสิทธิภาพของสารผนึก และการออกแบบถุงเป็นตัวกำหนดว่าคุณเข้าใกล้เอาต์พุตที่กำหนดมากน้อยเพียงใด ทีมที่จับคู่โครงสร้างฟิล์มกับผลิตภัณฑ์และรูปทรงของท่อขึ้นรูปจะเห็นเวลาทำงานมากขึ้นและถุงถูกปฏิเสธน้อยกว่าทีมที่ซื้อเฟรมที่เร็วที่สุด
“ความเร็วสูง” จริงๆ แล้วหมายถึงอะไรบนเส้นซีลการเติมแบบฟอร์มแนวตั้ง
เครื่องซีลแบบฟอร์มแนวตั้ง (VFFS) ขึ้นรูปถุงจากม้วนฟิล์มแบน เติมผลิตภัณฑ์ จากนั้นปิดผนึกและตัดในกระบวนการต่อเนื่องกระบวนการเดียว ฉลาก "ความเร็วสูง" ถูกใช้อย่างหลวมๆ ทั่วทั้งอุตสาหกรรม: ซัพพลายเออร์บางรายใช้สำหรับเครื่องจักรที่ทำงาน 60 ถุงต่อนาที ในขณะที่ระบบการเคลื่อนที่ต่อเนื่องแบบรวมมีเกิน 150 ถุงต่อนาทีสำหรับซองแบบหมอนขนาดเล็ก
สำหรับการผลิตอาหารและสัตว์เลี้ยงส่วนใหญ่ โซนความเร็วสูงที่ใช้งานจริงจะอยู่ระหว่าง 60 ถึง 140 ถุงต่อนาที ความเร็วที่กำหนดของเครื่องถือว่าฟิล์มมีความเสถียร ผลิตภัณฑ์ที่ไหลอย่างอิสระ และรอยเท้าถุงแบบธรรมดา เมื่อคุณใช้โปรไฟล์ซิป อุปกรณ์พวยกา หรือฟิล์มหนา อัตราความเร็วจะลดลง การตัดสินใจซื้อควรขึ้นอยู่กับการทดลองสายการผลิตที่ได้รับการตรวจสอบแล้ว ไม่ใช่เอกสารข้อมูลจำเพาะ
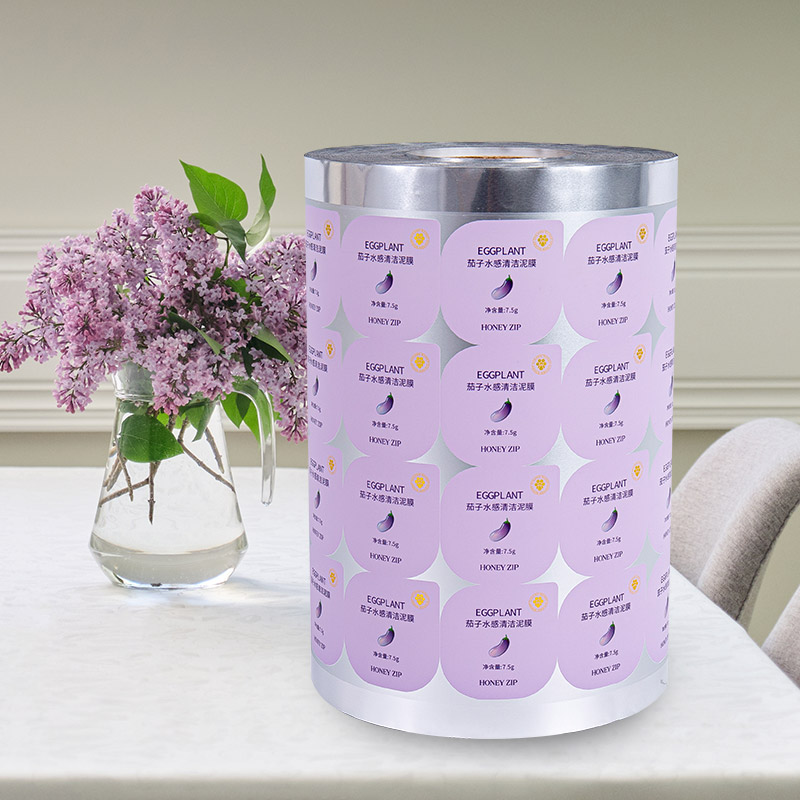
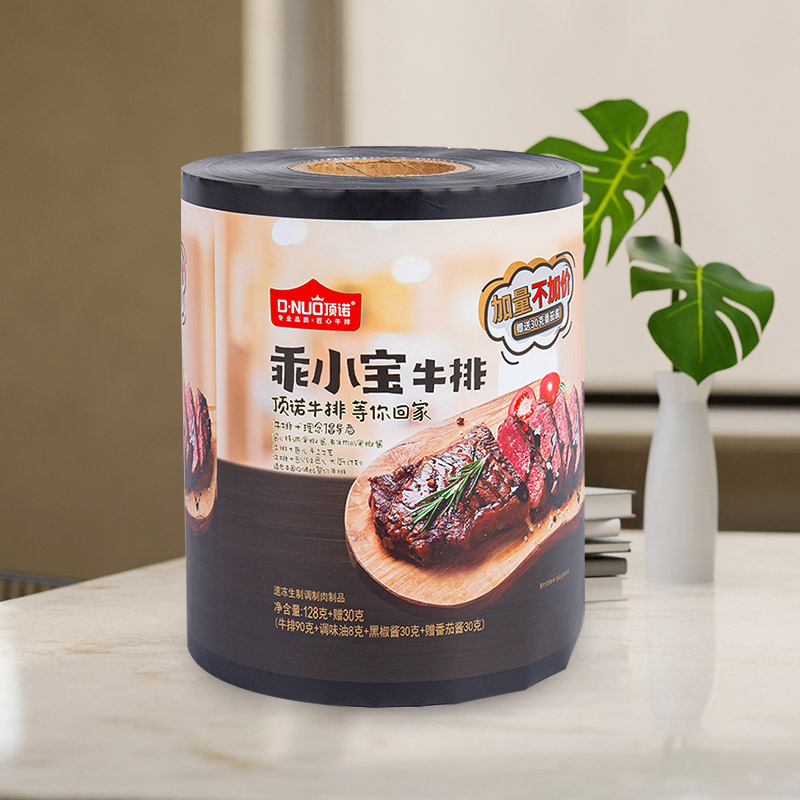
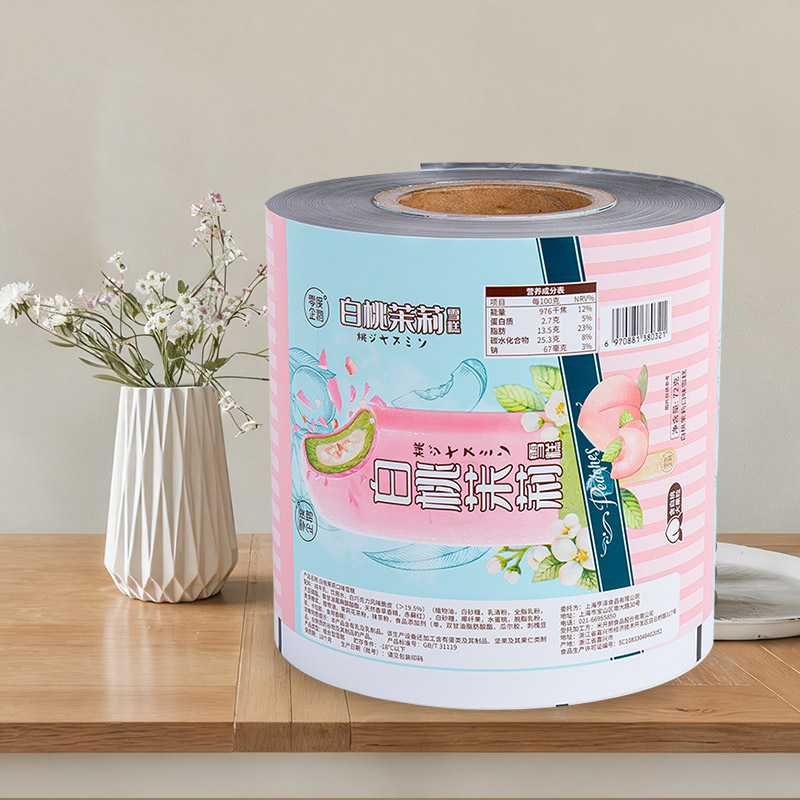
ความเข้าใจผิดที่พบบ่อยประการหนึ่งคือการอัพเกรดโครงเครื่องจักรเป็นเส้นทางที่เร็วที่สุดในการรับปริมาณงานที่สูงขึ้น ในทางปฏิบัติ สายการบรรจุจะสูญเสียประสิทธิภาพสูงสุดในด้านระยะเวลาการต่อฟิล์ม การปรับกรามซีล และถุงที่ถูกปฏิเสธซึ่งเกิดจากความหนาของฟิล์มไม่สอดคล้องกัน เครื่อง VFFS ความเร็วสูงจะให้รางวัลแก่คุณก็ต่อเมื่อวัสดุสิ้นเปลือง — โดยเฉพาะม้วนสต็อกที่พิมพ์ — ยึดแรงดึงที่มั่นคงผ่านปลอกขึ้นรูป
วิธีสร้างสาย VFFS ความเร็วสูง
สายการบรรจุ VFFS ไม่ใช่อุปกรณ์ชิ้นเดียว เป็นระบบซิงโครไนซ์ที่มีโซนการทำงาน 5 โซน ซึ่งแต่ละโซนอาจกลายเป็นคอขวดได้
การคลายฟิล์มและการควบคุมแรงดึง
ระบบคลี่คลายจะยึดม้วนสต็อกและป้อนฟิล์มเข้าไปในเครื่องโดยยังคงรักษาความตึงให้สม่ำเสมอ เครื่องต่ออัตโนมัติช่วยให้เปลี่ยนม้วนได้โดยไม่ต้องหยุดสายการผลิต สำหรับการทำงานที่ความเร็วสูง การควบคุมความตึงมีความสำคัญมากกว่าขนาดของมอเตอร์: ฟิล์มที่มีความหนาผันแปรตลอดทั้งแผ่นทำให้เกิดการเบี่ยงเบนของความยาวถุง การซีลไม่ตรงแนว และข้อผิดพลาดในการลงทะเบียนการพิมพ์ที่บังคับให้ต้องดำเนินการด้วยตนเอง
การขึ้นรูปคอและท่อ
คอขึ้นรูปจะพับฟิล์มแบนรอบๆ ท่อขึ้นรูป ความกว้างของถุงถูกล็อคโดยเส้นผ่านศูนย์กลางของท่อ ความยาวกระเป๋าถูกควบคุมโดยระบบดึงฟิล์ม ที่ความเร็วสูง การเสียดสีระหว่างฟิล์มและปลอกจะทำให้เกิดความร้อนและคงที่ ดังนั้นวัสดุปลอกหุ้มและการตกแต่งพื้นผิวจึงส่งผลโดยตรงต่อความเร็วสูงสุดของสายการผลิต ฟิล์มที่มีน้ำหนักมากกว่า เช่น ฟิล์มที่มีชั้นอลูมิเนียมฟอยล์ จำเป็นต้องมีรูปทรงที่ขึ้นรูปอย่างนุ่มนวลขึ้น เพื่อหลีกเลี่ยงรอยพับที่ทำให้ซีลด้านข้างอ่อนแอลง
ขากรรไกรปิดผนึก
การปิดผนึกเป็นโซนที่ไวต่อกระบวนการมากที่สุด ต้องปรับอุณหภูมิกราม เวลาคงตัว และแรงกดสำหรับชั้นเคลือบหลุมร่องฟันของฟิล์ม สารเคลือบหลุมร่องฟันโพลีเอทิลีนและโพรพิลีนมีประสิทธิภาพแตกต่างกันที่อัตรารอบสูง หากเครื่องจักรทำงานเร็วเกินกว่าที่น้ำยาซีลจะติดแน่น ซีลอาจรั่วได้ หากตั้งอุณหภูมิของขากรรไกรไว้สูงเกินไป คุณจะเกิดการไหม้และมีฟิล์มเกาะอยู่ที่ขากรรไกร
ระบบเติม
ฟิลเลอร์จะต้องให้ปริมาณที่แม่นยำภายในท่อขึ้นรูปโดยไม่ต้องเชื่อมหรือกระเด็น เครื่องเติมสว่านเป็นเรื่องปกติสำหรับผง เครื่องชั่งน้ำหนักแบบหลายหัวสำหรับเม็ดและของขบเคี้ยว และสารเติมของเหลวสำหรับซอส ที่ความเร็วสูง ความแม่นยำเชิงปริมาตรถือเป็นความท้าทาย
ความหมายเชิงปฏิบัติ: เครื่องจักรพิกัด 120 ถุง/นาทีพร้อมเครื่องชั่งน้ำหนักแบบหลายหัวสามารถลดลงเหลือ 90 ถุง/นาที เมื่อผลิตภัณฑ์มีความเหนียวหรือมีรูปทรงอนุภาคไม่สม่ำเสมอ ทีมผู้ผลิตจำนวนมากทำงานต่ำกว่าความเร็วที่กำหนด 20–30% สำหรับผลิตภัณฑ์ที่ยากลำบาก และยังคงได้รับประสิทธิภาพของอุปกรณ์โดยรวมที่ดีกว่าการผลักดันเครื่องจักรจนถึงขีดจำกัด
การตัดและการคายประจุ
ชุดตัดจะแยกถุงแต่ละใบออกจากกันและส่งต่อไปยังการจัดการขั้นปลายน้ำ มีดโรตารีและมีดตัดขวางใช้กับกระเป๋าสไตล์ต่างๆ สำหรับถุงพวยกาหรือถุงซิป ลำดับการตัดจะซับซ้อนมากขึ้นและมักจะกำหนดความเร็วสูงสุด
ช่วงความเร็วที่สมจริงตามประเภทผลิตภัณฑ์และรูปแบบกระเป๋า
การกล่าวอ้างเรื่องความเร็วนั้นแตกต่างกันอย่างมากเนื่องจากรูปแบบถุงและคุณสมบัติของผลิตภัณฑ์เป็นตัวกำหนดเพดาน ตารางต่อไปนี้สรุปช่วงตามจริงที่พบในอุตสาหกรรมอาหารและอาหารสัตว์ โดยใช้ขนาดถุงทั่วไป
ตัวเลขเหล่านี้ถือว่าเครื่องจักรแบบเลนเดียวพร้อมหมอนมาตรฐานหรือกระเป๋าก้นแบน ถุงพวย โปรไฟล์ซิป และลามิเนตฟอยล์หนาช่วยลดความเร็วลง 15–40% เนื่องจากการขนถ่ายฟิล์มเพิ่มเติมและเวลาในการซีลนานขึ้น
เหตุใดคุณภาพฟิล์มจึงจำกัดความเร็วของสายมากกว่าเครื่องจักร
ซัพพลายเออร์ภาพยนตร์และผู้สร้างเครื่องจักรร่วมกันรับผิดชอบในไลน์เอาท์พุต แต่ฟิล์มเป็นตัวแปรที่เปลี่ยนแปลงมากที่สุดระหว่างคำสั่งซื้อ เมื่อทีมผู้ผลิตบ่นว่าเครื่องจักร VFFS “ไม่สามารถเข้าถึงความเร็วที่กำหนดได้” สาเหตุที่แท้จริงมักเกิดจากการม้วนฟิล์ม: ความหนาแปรผัน การม้วนงอไม่ดี หรือชั้นยาแนวไม่สอดคล้องกัน
ความทนทานต่อความหนา
สำหรับวัสดุม้วนขึ้นรูปเย็นหรือเคลือบลามิเนต โดยทั่วไปความทนทานต่อความหนาจะอยู่ในช่วง ±3% ถึง ±8% ทั่วทั้งแผ่น ฟิล์มที่มีความแปรผัน ±8% ทำให้เกิดการพับที่ไม่สม่ำเสมอและการเบี่ยงเบนความยาวของกระเป๋า เครื่องจักรความเร็วสูงช่วยขยายความในเรื่องนี้: การเปลี่ยนแปลงระยะการดึงฟิล์ม 1% ส่งผลให้เกิดข้อผิดพลาดด้านความยาวถุงมากขึ้นตามสัดส่วนเมื่อเครื่องหมุนรอบ 100 ครั้งต่อนาที สำหรับผลิตภัณฑ์ที่ได้รับการควบคุม เช่น อาหารและยา ซึ่งนำไปสู่การปฏิเสธแบทช์และการแก้ไขแบบหยุดแล้วไปดำเนินการ
ประสิทธิภาพของชั้นเคลือบหลุมร่องฟัน
สารเคลือบหลุมร่องฟันคือชั้นที่ประสานกันเมื่อได้รับความร้อนและกดทับ สำหรับสายความเร็วสูง แนะนำให้ใช้หน้าต่างการซีลที่กว้าง: ฟิล์มควรสร้างการซีลที่แข็งแกร่งตลอดช่วงอุณหภูมิและระยะเวลาการติดที่กว้าง หากสารเคลือบหลุมร่องฟันอ่อนเกินไป ฟิล์มจะเกาะติดกับกรามที่อุณหภูมิสูง หากแข็งเกินไป ความแข็งแรงของซีลจะลดลง นี่คือเหตุผลว่าทำไมจึงต้องระบุโครงสร้างของฟิล์มบรรจุภัณฑ์ร่วมกับความเร็วของเครื่องจักร ไม่ใช่ในภายหลัง
คุณสมบัติทางกลและความสามารถในการดึงออก
ฟิล์มจะต้องยืดและพับอย่างสม่ำเสมอเมื่อผ่านคอเสื้อที่ขึ้นรูป ฟิล์มกั้นสูงที่ประกอบด้วยอลูมิเนียมฟอยล์หรือ EVOH จะมีความแข็งกว่าและอาจเกิดรอยพับระหว่างการขึ้นรูป ซึ่งจะทำให้ซีลอ่อนตัวลง ฟิล์มที่นิ่มกว่า เช่น โครงสร้างที่ทำจากโพลีเอทิลีน จะขึ้นรูปได้ง่ายกว่า แต่อาจขาดความแข็งแกร่งที่จำเป็นสำหรับถุงตั้งหรือถุงก้นแบน
กฎการเลือกหลัก: เมื่อเลือกฟิล์มสำหรับไลน์ความเร็วสูง ให้ขอการทดสอบการจำลองแบบหรือทดลองรันบนท่อขึ้นรูปจริง ประเมินเกณฑ์สามประการ: ความสม่ำเสมอของความยาวของถุง ความแข็งแรงของซีลที่ความเร็วเป้าหมาย และข้อบกพร่องด้านการมองเห็นที่ส่วนคอที่ขึ้นรูป ภาพยนตร์ที่ผ่านการทดสอบเหล่านี้บนเครื่องทดลองจะทำงานได้อย่างคาดเดาได้มากขึ้นในสายการผลิตของคุณ
จับคู่รูปแบบกระเป๋ากับความเร็วของเครื่องจักร
กระเป๋าแต่ละสไตล์กำหนดเพดานความเร็วที่แตกต่างกัน ถุงหมอนเป็นรูปแบบที่เร็วที่สุดเนื่องจากเส้นทางของฟิล์มนั้นเรียบง่าย และขากรรไกรสำหรับการปิดผนึกจำเป็นต้องทำการผนึกกากบาทสองครั้งเท่านั้น กระเป๋าก้นแบนต้องใช้ขั้นตอนการขึ้นรูปเป้าเสื้อกางเกงด้านล่าง ซึ่งจะเพิ่มเวลาการพักตัว กระเป๋าแบบตั้งได้พร้อมซิปจำเป็นต้องมีโมดูลคลายฟิล์มเพิ่มเติมสำหรับเทปซิปและส่วนที่ปิดผนึกที่ยาวกว่า
การเปรียบเทียบต่อไปนี้แสดงให้เห็นว่ารูปแบบถุงเปลี่ยนช่วงความเร็วในทางปฏิบัติของผลิตภัณฑ์ประเภทมายองเนสเดียวกันอย่างไร
หากผลิตภัณฑ์ของคุณไวต่อความร้อน เช่น ช็อกโกแลตหรือชีส เวลาในการปิดผนึกจะต้องนานขึ้นที่อุณหภูมิต่ำลง ซึ่งจะช่วยลดปริมาณงาน สำหรับอาหารแช่แข็ง ฟิล์มจะต้องทนต่ออุณหภูมิต่ำโดยไม่แตกร้าว และคอขึ้นรูปอาจต้องเคลือบพิเศษเพื่อให้คงความเรียบเนียนที่อุณหภูมิห้องบรรจุภัณฑ์เย็น
วิธีจำกัดการสูญเสียความเร็วบนเส้นทางที่มีอยู่
ก่อนที่จะซื้อเครื่องจักรใหม่ โรงงานส่วนใหญ่สามารถฟื้นฟูความเร็วที่สูญเสียไปได้ 10–20% โดยจัดการกับห้าด้านต่อไปนี้ การตรวจสอบแบบมีโครงสร้างมักจะเผยให้เห็นว่าสิ่งใดคือปัญหาคอขวดที่แท้จริง
1. คุณภาพม้วนฟิล์ม
ตรวจสอบข้อมูลเกจวัดความหนาที่จุดเริ่มต้น ตรงกลาง และจุดสิ้นสุดของแต่ละม้วน ความแปรผันที่สูงกว่า ±5% มักสัมพันธ์กับข้อผิดพลาดด้านความยาวของกระเป๋า
2. ปิดผนึกการจัดตำแหน่งกราม
ขากรรไกรที่ไม่ตรงแนวทำให้เกิดการซีลที่อ่อนแอที่ขอบด้านหนึ่งของถุง ตรวจสอบรูปแบบการซีลตลอดความกว้างของขากรรไกรทุกสัปดาห์
3. การสอบเทียบฟิลเลอร์
หากระบบชั่งน้ำหนักเคลื่อนตัว เครื่องจะช้าลงโดยอัตโนมัติหรือกระตุ้นให้ถังคัดแยก ปรับเทียบเมื่อเปลี่ยนกะ
4. การควบคุมแบบคงที่
ไฟฟ้าสถิตดึงดูดฝุ่นฟิล์มไปที่คอที่ขึ้นรูป และทำให้เกิดการซีลที่ลงทะเบียนผิด แท่งป้องกันไฟฟ้าสถิตจ่ายเองอย่างรวดเร็ว
5. ขั้นตอนการประกบ
หากการต่อล้มเหลวหรือผู้ปฏิบัติงานหยุดชั่วคราวสำหรับการต่อแบบแมนนวล สายการผลิตจะสูญเสียถุง 5-10 ถุงในแต่ละครั้ง เครื่องต่ออัตโนมัติเป็นการอัพเกรดมาตรฐานสำหรับสายการผลิตความเร็วสูง
ผลตอบแทนจากการลงทุนสูงสุดมักจะมาจากสเปคฟิล์มไม่ใช่ตัวเครื่อง ฟิล์มบรรจุภัณฑ์ที่ได้รับการปรับให้เหมาะสมกับขนาดท่อขึ้นรูป ความกว้างของขากรรไกรซีล และอุณหภูมิในการบรรจุผลิตภัณฑ์ สามารถยกระดับประสิทธิภาพของสายการผลิตได้มากกว่าการอัพเกรดทางอิเล็กทรอนิกส์ใดๆ
การเลือกผู้จำหน่ายฟิล์มที่เหมาะสมสำหรับ VFFS ความเร็วสูง
เนื่องจากฟิล์มเป็นตัวแปรที่สร้างหรือทำลายประสิทธิภาพการทำงานที่ความเร็วสูง กระบวนการประเมินซัพพลายเออร์จึงมีความสำคัญ ซัพพลายเออร์บรรจุภัณฑ์แบบยืดหยุ่นที่มีความสามารถควรสามารถจัดหา:
- ข้อมูลความทนทานต่อความหนา สำหรับแต่ละชุด ไม่ใช่แค่ใบรับรองความสอดคล้องเท่านั้น
- ผลการทดสอบความแข็งแรงของซีล ที่อุณหภูมิและเวลาพักซึ่งตรงกับการตั้งค่าเครื่องของคุณ
- คำแนะนำการขึ้นรูป : มุมคอ ความแข็งของฟิล์ม และขีดจำกัดความเร็วการดึงสำหรับแต่ละโครงสร้าง
- ตัดแต่งประวัติขยะ : ฟิล์มถูกปฏิเสธที่คอนเวอร์เตอร์กี่เมตรก่อนจัดส่ง
สำหรับบริษัทที่ดำเนินการบรรจุภัณฑ์กาแฟ ถุงอาหารสำหรับสัตว์เลี้ยง หรือถุงอาหารแช่แข็ง โครงสร้างฟิล์มจะต้องมีคุณสมบัติเป็นอุปสรรคที่เหมาะสมด้วย ตัวอย่างเช่น สายการผลิตความเร็วสูงที่ผลิตถุงกาแฟขนาด 250 กรัม ต้องใช้ฟิล์มที่มีอัตราการส่งผ่านออกซิเจนต่ำและวาล์วไล่แก๊สที่มีประสิทธิภาพ สายการผลิตที่วิ่งเร็วไม่อนุญาตให้มีเวลาเพิ่มเติมในการไล่อากาศ ดังนั้นการออกแบบถุงจึงต้องปรับให้เข้ากับลักษณะการทำงานของก๊าซของผลิตภัณฑ์ ของเรา ช่วงถุงบรรจุภัณฑ์กาแฟ ครอบคลุมถึงโครงสร้างแบบลามิเนตและแบบธรรมดาที่ผ่านการตรวจสอบกับเครื่องจักรความเร็วสูง
เมื่อเปลี่ยนจากสายที่ช้ากว่ามาเป็นสาย VFFS ความเร็วสูง ควรทำการทดลองนำร่องด้วยโครงสร้างฟิล์มและขนาดถุงที่แน่นอนที่คุณต้องการใช้อย่างรอบคอบ ควรตรวจวัดผลผลิตโดยใช้ระบบการบรรจุ อุณหภูมิการซีล และสภาพแวดล้อมเดียวกันกับโรงงานของคุณ การทดลองที่ทดสอบเครื่องที่ความเร็วรอบเดินเบาเท่านั้นจะบอกคุณได้น้อยมาก
กรอบการตัดสินใจ: คุณต้องการเครื่องจักรที่เร็วกว่านี้จริงหรือ?
การทดสอบง่ายๆ จะช่วยตรวจสอบว่าคอขวดของคุณเกิดจากเครื่องจักรหรือกระบวนการต้นทาง/ปลายน้ำ ดำเนินการเข้าแถวหนึ่งกะเต็มและบันทึกเวลาที่เสียไปเป็นหมวดหมู่ต่อไปนี้:
- เวลาเปลี่ยนประกบ / ม้วน
- การปรับซีลเนื่องจากการเปลี่ยนแปลงของฟิล์ม
- กระดาษติดที่เกิดจากระบบเติม
- ถุงที่ถูกปฏิเสธเนื่องจากการซีลรั่วหรือข้อบกพร่องในการพิมพ์
- การเปลี่ยนขนาดถุงต่างๆ
หากเวลาที่เสียไปมากกว่า 30% มาจากประเภท 1, 2 และ 4 เฟรมเครื่องจักรใหม่จะไม่สามารถแก้ปัญหาได้ ตลาด VFFS ความเร็วสูงได้รับการพัฒนาอย่างดีแล้ว เครื่องจักรส่วนใหญ่ในช่วง 60–120 ถุง/นาที อยู่ในสภาพสมบูรณ์ด้วยกลไก ความแตกต่างระหว่างเส้นที่ดีและเส้นปานกลางคือคุณภาพการรวมตัวของฟิล์ม สารตัวเติม และระบบการซีล
สำหรับการผลิตอาหารสัตว์เลี้ยง ซึ่งน้ำหนักถุงอยู่ระหว่าง 1 กก. ถึง 15 กก. แรงยกและการจัดการฟิล์มกลายเป็นปัจจัยจำกัด ก ช่วงถุงบรรจุภัณฑ์อาหารสัตว์เลี้ยง ที่เหมาะกับทั้งรูปแบบพิลโลว์และแบบก้นแบนช่วยลดความยุ่งยากในการเปลี่ยนและลดจำนวนตัวเลือกฟิล์มที่เก็บไว้ในสต็อก
สำหรับการใช้งานอาหารแช่แข็ง ฟิล์มจะต้องคงความยืดหยุ่นที่อุณหภูมิต่ำ และต้านทานการเจาะจากขอบคม เช่น กระดูกหรือเปลือกอาหารทะเลแช่แข็ง ที่ ช่วงถุงบรรจุภัณฑ์อาหารแช่แข็ง ถูกสร้างขึ้นโดยใช้ลามิเนตทนอุณหภูมิต่ำและกั้นสิ่งกีดขวางสูง ซึ่งทำงานบนเส้น VFFS ได้อย่างน่าเชื่อถือ
ตัวชี้วัดประสิทธิภาพทางอ้อมที่ควรค่าแก่การติดตาม
ข้อผิดพลาดที่พบบ่อยที่สุดในการประเมินสายการบรรจุคือการวัดเฉพาะถุงต่อนาที ด้วยความเร็วสูง ตัวบ่งชี้ทางอ้อมจะคาดการณ์ปัญหาได้เร็วกว่าและมีความสัมพันธ์กับต้นทุนรวมต่อถุง
แผนภูมิด้านบนแสดงการจัดสรรสาเหตุการหยุดทำงานที่เป็นตัวแทนในโรงงานบรรจุภัณฑ์อาหารขนาดกลาง การปรับแต่งซีลและการต่อฟิล์มเข้าด้วยกันใช้เวลานานกว่าตัวโครงเครื่องจักร การลดการสูญเสียทั้งสองนี้ด้วยความสม่ำเสมอของฟิล์มที่ดีขึ้นจะส่งผลโดยตรงต่อผลผลิต
ข้อควรพิจารณาในการปฏิบัติตามข้อกำหนดและการบำรุงรักษา
เครื่องจักร VFFS ความเร็วสูงทำให้เกิดข้อผูกพันด้านความปลอดภัยของอาหารและการบำรุงรักษาโดยเฉพาะ สำหรับฟิล์มสัมผัสอาหาร ซัพพลายเออร์ต้องจัดทำประกาศการปฏิบัติตามกฎระเบียบที่บังคับใช้ในตลาดที่จะขายบรรจุภัณฑ์ ทีมผู้ผลิตควรตรวจสอบว่าคำประกาศของซัพพลายเออร์ฟิล์มครอบคลุมช่วงอุณหภูมิการทำงานจริงของขากรรไกรซีล ไม่ใช่เพียงอุณหภูมิในการเก็บรักษาที่กำหนดไว้ของผลิตภัณฑ์ในบรรจุภัณฑ์เท่านั้น
การทดสอบความสมบูรณ์ของซีล
ที่อัตรารอบสูง หน้าต่างการซีลจะแคบลง แนวทางที่ควบคุมด้วยกระบวนการประกอบด้วยการทดสอบการระเบิดเป็นประจำหรือการทดสอบการสลายตัวของแรงดันในถุงสำเร็จรูป หากอัตราการคัดแยกเพิ่มขึ้นเกิน 1.5% ของการผลิตทั้งหมด จะต้องตรวจสอบพารามิเตอร์ซีลและชุดฟิล์มอีกครั้งก่อนที่จะดำเนินการต่อไป
ตารางการบำรุงรักษาเชิงป้องกัน
- รายวัน : ตรวจสอบพื้นผิวกรามเพื่อหาเศษฟิล์ม ยืนยันความดันอากาศ ตรวจสอบคอที่ขึ้นรูปเพื่อหารอยขีดข่วน
- รายสัปดาห์ : วัดความกว้างของซีลทั่วทั้งถุง ทดสอบความหนาของฟิล์ม ตรวจสอบความแข็งแรงของรอยต่อ
- รายเดือน : ตรวจสอบระบบสุญญากาศ ตรวจสอบการวางแนวสายพานขับเคลื่อน ตรวจสอบทรานสดิวเซอร์ความตึง
คำแนะนำโดยละเอียดเกี่ยวกับขั้นตอนการตรวจสอบวัสดุบรรจุภัณฑ์อาหารมีอยู่ในของเรา บทความเกี่ยวกับการตรวจสอบถุงบรรจุภัณฑ์อาหาร .
บริษัทที่จัดหาจากซัพพลายเออร์ในต่างประเทศควรยืนยันด้วยว่าโครงสร้างฟิล์มสอดคล้องกับกฎระเบียบการรีไซเคิลและการจัดการขยะในตลาดปลายทางของตน โครงสร้าง PE วัสดุเดี่ยวรีไซเคิลได้ง่ายกว่าโครงสร้างฟอยล์หลายชั้น แต่มีคุณสมบัติด้านความแข็งและกั้นต่างกัน การแลกเปลี่ยนควรได้รับการประเมินร่วมกับซัพพลายเออร์เครื่องจักรและเครื่องแปลงฟิล์มร่วมกัน
สิ่งที่อุตสาหกรรมต่างๆ คาดหวังจากสายการผลิต VFFS ความเร็วสูง
ส่วนแบ่งการตลาดของแอปพลิเคชัน VFFS (ภาพประกอบ)
อาหาร — 40%
อาหารสัตว์เลี้ยงและโภชนาการสัตว์ — 30%
การดูแลส่วนบุคคลและสารเคมีในครัวเรือน — 20%
ยาและอุปกรณ์ทางการแพทย์ — 10%
อาหารยังคงเป็นผู้ใช้เครื่อง VFFS ความเร็วสูงรายใหญ่ที่สุด เนื่องจากผลิตภัณฑ์ของขบเคี้ยวและผงเหมาะสำหรับรูปแบบถุงใส่หมอน กลุ่มผลิตภัณฑ์อาหารสัตว์เลี้ยงเติบโตอย่างรวดเร็ว โดยเฉพาะแบรนด์ระดับพรีเมียมที่ใช้กระเป๋าก้นแบนและมีซิปปิด ผลิตภัณฑ์ดูแลส่วนบุคคลมีแนวโน้มที่จะใช้ถุงพวยแบบขวด ซึ่งต้องใช้เครื่องจักรที่ช้ากว่าแต่ให้ผลกำไรที่สูงกว่า แม้ว่าความเร็วของเครื่องจักรจะมีความสำคัญในทุกอุตสาหกรรม แต่ความเร็วทางเศรษฐกิจที่เหมาะสมนั้นแตกต่างกัน: ผลิตภัณฑ์เครื่องสำอางที่มีอัตรากำไรสูงสามารถปรับผลผลิตต่อชั่วโมงให้น้อยลง ในขณะที่ผลิตภัณฑ์ของขบเคี้ยวที่มีอัตรากำไรต่ำขึ้นอยู่กับปริมาณงานสูงสุด
ขั้นตอนการปฏิบัติเพื่อนำโครงการ VFFS ความเร็วสูงมารวมกัน
ลำดับต่อไปนี้ถูกใช้โดยวิศวกรบรรจุภัณฑ์ที่จัดหาโซลูชันแบบรวมแทนที่จะเป็นเครื่องจักรแบบสแตนด์อโลน
- กำหนดกระเป๋าและผลิตภัณฑ์เป้าหมาย : ขนาดที่แน่นอน ช่วงน้ำหนัก อุณหภูมิในการบรรจุ และอายุการเก็บรักษาที่ต้องการ
- ตั้งเป้าหมายความเร็วที่สมจริง : รวมค่าเผื่อสำหรับการเปลี่ยนแปลงความหนาแน่นของผลิตภัณฑ์และการเปลี่ยนขนาดถุง
- เลือกโครงสร้างฟิล์ม : กำหนดข้อกำหนดของสิ่งกีดขวาง ประเภทของสารผนึก และความแข็งทางกล
- ดำเนินการทดลองการขึ้นรูปและการปิดผนึก ด้วยฟิล์มจริงบนเครื่องที่ตรงกับขนาดท่อขึ้นรูป
- ตรวจสอบความถูกต้องของฟิลเลอร์ ที่ความเร็วเป้าหมายและยืนยันว่าระบบจ่ายยายังคงอยู่ในพิกัดที่ยอมรับได้ของน้ำหนัก
- บันทึกหน้าต่างซีล : บันทึกช่วงอุณหภูมิขากรรไกรที่ยอมรับได้ที่ความเร็วเป้าหมายสำหรับการแก้ไขปัญหาในอนาคต
- ขั้นตอนการเปลี่ยนแปลงแผน : ออกแบบปลอกสวมแบบปลดเร็ว ช่องว่างขากรรไกรที่กำหนดไว้ล่วงหน้า และแนวทางปฏิบัติในการต่อรอยมาตรฐาน
ลำดับนี้ใช้กับถุงกาแฟ 250 กรัม และถุงอาหารสัตว์เลี้ยง 15 กก. เท่าๆ กัน ความแตกต่างอยู่ที่ความแข็งของฟิล์มและขนาดท่อขึ้นรูปเท่านั้น หากต้องการข้อมูลเชิงลึกเพิ่มเติมเกี่ยวกับปัจจัยในการคัดเลือก โปรดดูบทความที่ ข้อมูลจำเพาะของฟิล์มเทอร์โมฟอร์มด้านล่าง อธิบายว่าคุณสมบัติของฟิล์มเปลี่ยนแปลงไปอย่างไรในตระกูลวัสดุต่างๆ และเหตุใดองค์ประกอบของเรซินชนิดเดียวกันจึงมีพฤติกรรมแตกต่างกันในกระบวนการขึ้นรูป-เติม-ปิดผนึกและกระบวนการขึ้นรูปด้วยความร้อน
เมื่อคุณทำงานร่วมกับซัพพลายเออร์ฟิล์มที่เข้าใจด้านเครื่องจักรของสมการ โครงการทั้งหมดจะเร็วขึ้น ซัพพลายเออร์เฉพาะทางจะสอบถามเกี่ยวกับเส้นผ่านศูนย์กลางของท่อขึ้นรูป ความกว้างของขากรรไกรซีล และอัตรารอบเป้าหมายก่อนที่จะแนะนำโครงสร้าง นั่นคือระดับความแม่นยำที่ทำให้ไลน์ VFFS ความเร็วสูงทำงานอย่างต่อเนื่อง
คำตัดสินสุดท้าย: สิ่งที่ต้องจัดลำดับความสำคัญเพื่อความสำเร็จของ VFFS ความเร็วสูง
เริ่มต้นด้วยผลิตภัณฑ์และรูปแบบถุง จากนั้นเลือกโครงสร้างฟิล์มที่เหมาะกับระบบซีลของเครื่อง จากนั้นตรวจสอบความเร็วด้วยการทดลองใช้ ตัวเครื่องจักรถือเป็นส่วนประกอบที่เติบโตเต็มที่ที่สุดในกลุ่มผลิตภัณฑ์ ภาพยนตร์ ฟิลเลอร์ และความสามารถของผู้ปฏิบัติงานในการดำเนินการเปลี่ยนแปลงคือจุดที่ผลประโยชน์ที่แท้จริงปรากฏขึ้น
หากทีมของคุณกำลังประเมินการใช้ความเร็วการบรรจุถุงที่สูงขึ้น ให้สอบถามข้อมูลเฉพาะเกี่ยวกับความทนทานต่อความหนา หน้าต่างซีล และพฤติกรรมการขึ้นรูปจากตัวแปลงฟิล์มของคุณ หากไม่มีข้อมูลดังกล่าว เครื่องจักรความเร็วสูงก็จะทำงานได้เร็วพอที่จะทำให้เกิดข้อบกพร่องได้เร็วขึ้น ด้วยสิ่งนี้ คุณจะได้รับผลลัพธ์ตามที่แผนธุรกิจของคุณคาดหวัง
ทีมผู้ผลิตของเราที่ Shengchang ทำงานร่วมกับผู้แปรรูปและเจ้าของแบรนด์เพื่อพัฒนาโซลูชันฟิล์มและถุงที่ตรงกับพารามิเตอร์สายการผลิต VFFS หากคุณกำลังเริ่มต้นการเปิดตัวผลิตภัณฑ์ใหม่หรืออัพเกรดกลุ่มผลิตภัณฑ์ที่มีอยู่ หน้าการติดต่อ เป็นช่องทางโดยตรงในการหารือเกี่ยวกับความเร็วของเครื่องจักร ข้อมูลจำเพาะของฟิล์ม และการทดลองรูปแบบถุง